Корпус подшипников водяного насоса устанавливают в кольцо (6) [рис. 1] приспособления и центрируют по его выступу диаметр 123,0 мм. Закрепляют корпус подшипников прихватом (5). Наплывы металла от наплавки буртика снимают протачиванием хвостовика корпуса подшипников диаметром 72,0 и после подрезки торца буртика до уровня основного металла (удаления наплывов металла) протачивают отверстие до диаметра 62+0,04+0,02 мм и канавку шириной 3+0,04+0,02 мм до диаметра 640,2 мм. Далее снимают фаску 0,5х45 градусов. Расстояние между проточенной и крайней канавками корпуса подшипников должно составлять 21,9+0,14 мм.
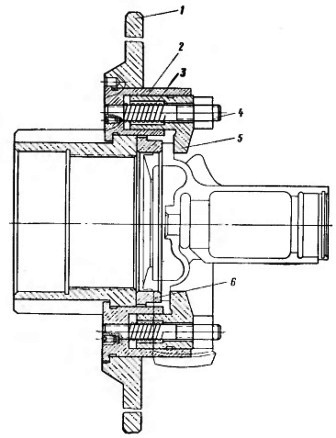
Рис. 1. Приспособление для токарной обработки корпуса подшипников водяного насоса.
1) – Планшайба;
2) – Стакан;
3) – Пружина;
4) – Шпилька;
5) – Прихват;
6) – Кольцо.