Обломанный по длине менее 30 мм подводящий воду патрубок наплавляют. Перед наплавкой дефектный участок зачищают шлифовальным кругом Э22 СТ1Б пневматической бормашиной. Образовавшийся после сварки шов обрабатывают шлифовальным кругом.
Если подводящий воду патрубок корпуса водяного насоса обломан по длине более 30 мм, приваривают дополнительную ремонтную деталь.
Корпус подшипников водяного насоса устанавливают в приспособление на горизонтально-фрезерном станке и, базируя деталь в приспособлении по отверстиям под болты крепления, отрезают фрезой диаметром 150 мм дефектный конец патрубка на расстоянии 62,0 мм от торца [рис. 1]. Дополнительную деталь приваривают к патрубку корпуса подшипников ровным плотным швом. Сварочный шов обрабатывают шлифовальным кругом заподлицо с основным металлом.
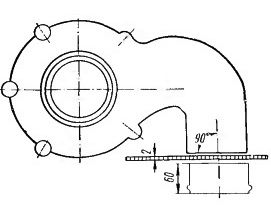
Рис. 1. Удаление дефектной части водоподводящего патрубка корпус подшипников водяного насоса.