Корпус подшипников устанавливают на оправку (3) [рис. 1] и парой прихватов закрепляют его. После закрепления детали на стенке подрезают торец и растачивают отверстие под втулку до диаметра 24А/пр3 мм. Торец буртика запрессованной втулки обрабатывают на том же приспособлении, выдерживая размер 115,5-0,23 мм [рис. 2], и окончательно растачивают отверстие во втулке до диаметра 19,0 мм. В заключение операции торец втулки обрабатывают чугунным притиром, установленным на оправке, которую закрепляют в пиноль задней бабки токарного станка.
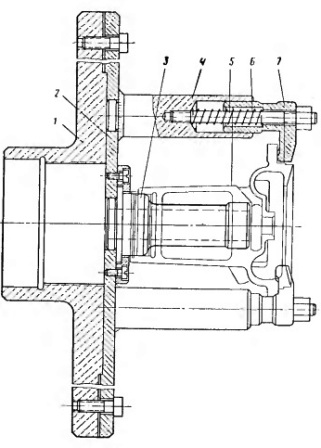
Рис. 1. Приспособление для обработки торцовой поверхности корпуса подшипников водяного насоса.
1) – Планшайба;
2) – Диск;
3) – Оправка;
4) – Стакан;
5) – Шпилька;
6) – Пружина;
7) – Прихват.
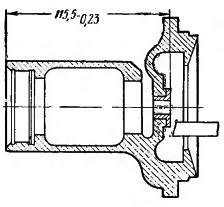
Рис. 2. Гильзовка отверстия под передний подшипник корпуса подшипников водяного насоса.